Проектирование формовочного цеха. Расчёт технологической линии

Годовая производительность полуконвейерной технологической линии определяется номенклатурой выпускаемой продукции, режимом формования изделий и продолжительностью работы формовочного поста в течение суток.
Производительность линий для каждой группы изделий рассчитывается по формуле:
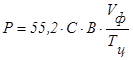 ,
где С – число рабочих дней в году;
В – число часов работы формовочного поста в сутки;
Vф – объём одной формовки, равный объёму изделия-представителя или сумме объёмов изделий, одновременно формуемых в одной форме, м3;
Тц – продолжительность цикла формования, мин.
Требуемое количество технологических линий определяем по формуле:
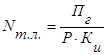 ,
где Пг – годовая производительность предприятия в м3 по данной группе изделий;
Ки – коэффициент использования оборудования (0,97).
Для ригелей:


Принимаем одну технологическую линию.
Для колонн:


Принимаем одну технологическую линию.
Для балок:


Принимаем одну технологическую линию.
0,005N
Фундамент №4
Р=24*12,6*3*0,6=544,32 кН
N=А*g=12*3*12+12*3*15=432+540=972кН
М=N*0,05= 972*0,05=48,6кН*м
Q=N*0,006=972*0,006=5,832кН
Фундамент №5
Р=0
N=А*g=12*6*12+12*6*15=1080+864=1944кН
М=N*0,05=1944*0,05=97,26 кН*м
Q=N*0,006=1944*0,006=11,66кН
Фундамент №7
Р=В*Н*g*Кпр+В*h*δ*ɣ*К+ В*Н ...
Подбор конструкций поперечной рамы
Для подбора конструкций использованы типовые серии для одноэтажных промышленных зданий [10]. Произведем подбор основных конструкций при шаге рам в продольном направлении В=12м: колонн крайнего и среднего рядов; фахверковых колонн; плит покрытия; стеновых панелей; подкрановых балок и кранового рельса; стропи ...
Обоснование скорости потока
Для каждого частного потока определяют длину сменной захватки исходя из условия полной загрузки механизма.
(10)
где: к – коэффициент перевода размерностей, соответственно при:
пм/см к=1,0
м2/см к=Bi
м3/см к= Bi hi
т/см к= Bi hi ρi
1. Дополнительный слой основания.
-Послойное разравнивание песк ...
Главное меню
- Главная
- Виды современных кровельных покрытий
- Планирование строительно-монтажных работ
- Водоснабжение как жизненно важная отрасль
- Конструкции стен
- Андреа Палладио – легенда мировой архитектуры
- Информация об архитектуре